Jak přenosné vláknové lasery nahrazují TIG/MIG metody v moderní zámečnické výrobě
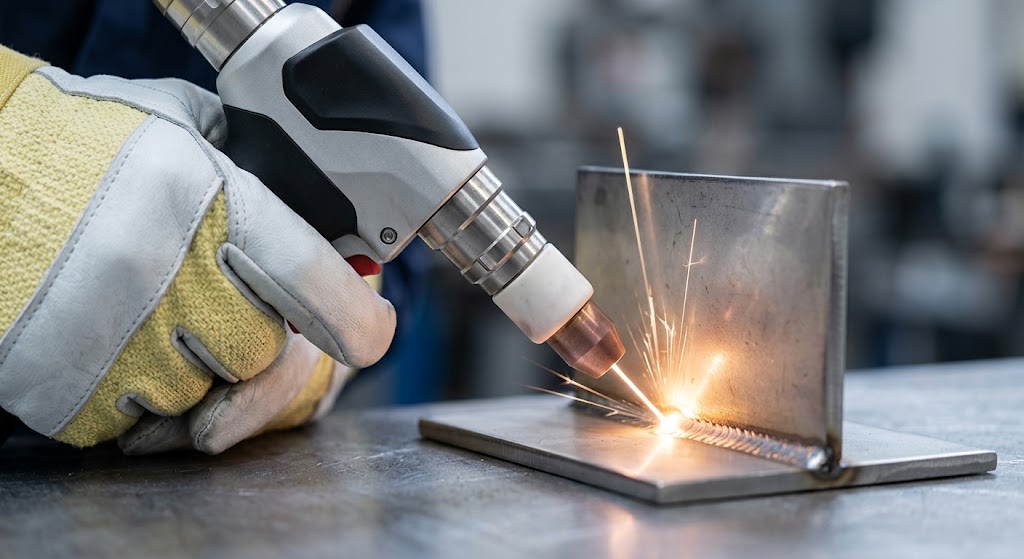
Akutní nedostatek kvalifikovaných svářečů na trhu práce, rostoucí mzdové náklady a vysoké nároky na vizuální kvalitu svárů nutí strojírenské firmy k zásadním změnám technologických postupů. Jedním z nejvýraznějších inovačních trendů v zámečnických provozovnách je přechod od tradičních metod TIG a MIG ke kombinovaným přenosným vláknovým laserům typu 4v1.
- Laserové svařování – vysokorychlostní spojování kovů s minimálním vneseným teplem.
- Čištění svárových ploch – odstraňování mastnoty a oxidačních vrstev před i po svařování.
- Dělení materiálů – rychlé přiřezávání tenkých plechů přímo na montáži.
- Odstraňování koroze a laků – bezprašné plošné čištění povrchů.
1. Technologické porovnání procesních parametrů
| Hledisko / Technologický parametr | Tradiční svařovací metody (TIG / MIG) | Mobilní vláknový laser 4v1 (TVARtech) |
| Procesní rychlost svařování | Standardní základní rychlost (1) | 4× až 10× vyšší rychlost posuvu |
| Vnesené teplo a deformace | Vysoké riziko kroucení a deformací plechu | Minimální tepelně ovlivněná zóna (HAZ) |
| Nároky na odbornost obsluhy | Vyžaduje certifikovaného svářeče s praxí | Zaškolení základní obsluhy během několika hodin |
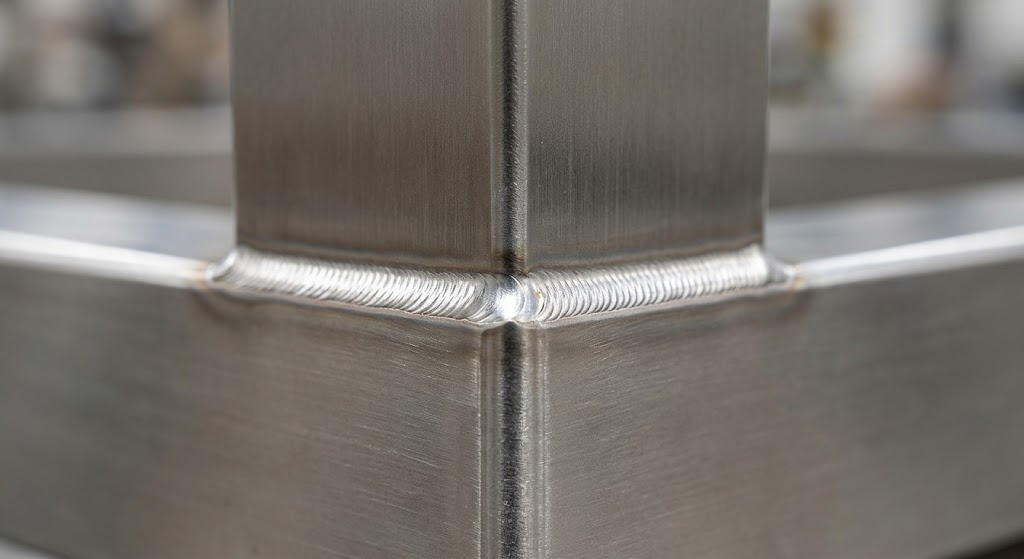
| Dokončovací práce (broušení) | Nutné zdlouhavé obrušování sváru | Svar je hladký, čistý, bez nutnosti broušení |
| Spojování různorodých kovů | Značně omezené až nemožné | Snadné (např. nerez s uhlíkovou ocelí či hliníkem) |
| Doplňkové čištění povrchů | Nutnost brusky, pískování nebo chemie | Integrovaný proces přepnutím trysky a režimu |
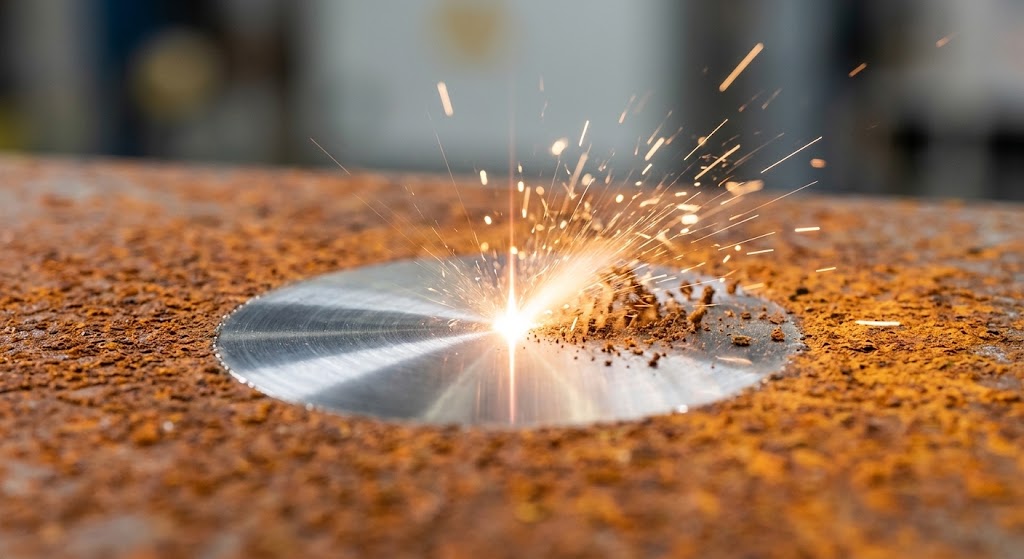
2. Odstraňování koroze a nečistot: Kontinuální vs. Pulzní laser
Při volbě čisticího laseru z portfolia TVARtech je zásadní rozlišit charakter zdroje paprsku:
- Kontinuální (CW) čisticí lasery (1000 W – 3000 W): Pracují se stálým proudem fotonového záření. Dosahují vysoké plošné produktivity a jsou ideální pro masivní korozi, okuje a staré nátěry na silnostěnných ocelových nosnících a odlitcích.
- Pulzní (MOPA) lasery (100 W – 500 W): Vyzařují energii v nanosekundových pulzech. Způsobují odpaření nečistot (ablaci) bez natavení podkladového kovu. Jsou nezbytné pro čištění vstřikovacích forem, nástrojů a restaurační práce.
3. Kalkulace ekonomické návratnosti investice (ROI)
Modelový příklad zakázkové kovovýroby zaměřené na nerezové skříně se 3 svářeči:
- Náklady na svářeče: 380Kč/hodina.
- Čas strávený svařováním a obrušováním TIG: 6hodin/den/svářeč.
- Čas při nasazení laseru 4v1: zkrácení na 1,5hodiny/den.
- Denní úspora na 1 pracovníka: 4,5hodiny=1710Kč/den.
- Měsíční úspora přímých mzdových nákladů u 3 svářečů (21 dní): 107 730 Kč.
Při započtení úspory brusných kotoučů, drátů a plynů se investice do přenosné laserové svářečky 4v1 vrátí v rozmezí 6 až 9 měsíců.
Chcete si technologii vyzkoušet na vlastních vzorcích?
Navštivte náš showroom v Brně. Zajišťujeme výhodné financování formou operativního či finančního leasingu.
Volejte na +420 777 995 368 nebo pište na obchod@novestroje.cz.