Jak vybrat vláknový laser pro řezání plechů a trubkových profilů
Investice do vláknového laseru (fiber laseru) představuje pro strojírenský podnik či zakázkovou kovovýrobu zásadní krok k dramatickému zvýšení produktivity a přesnosti. Vláknová technologie v posledním desetiletí téměř zcela vytlačila starší CO2 lasery, a to především díky až trojnásobné elektro-optické účinnosti (30–40 % oproti 10–15 %), výrazně nižším nákladům na údržbu a vyšší rychlosti dělení tenkých a středně silných materiálů. Správná specifikace laserového pálicího stroje však vyžaduje pečlivou analýzu výrobního programu, neboť volba nevhodného výkonu rezonátoru nebo podcenění konstrukce stolu může způsobit procesní úzká hrdla v celém výrobním toku.
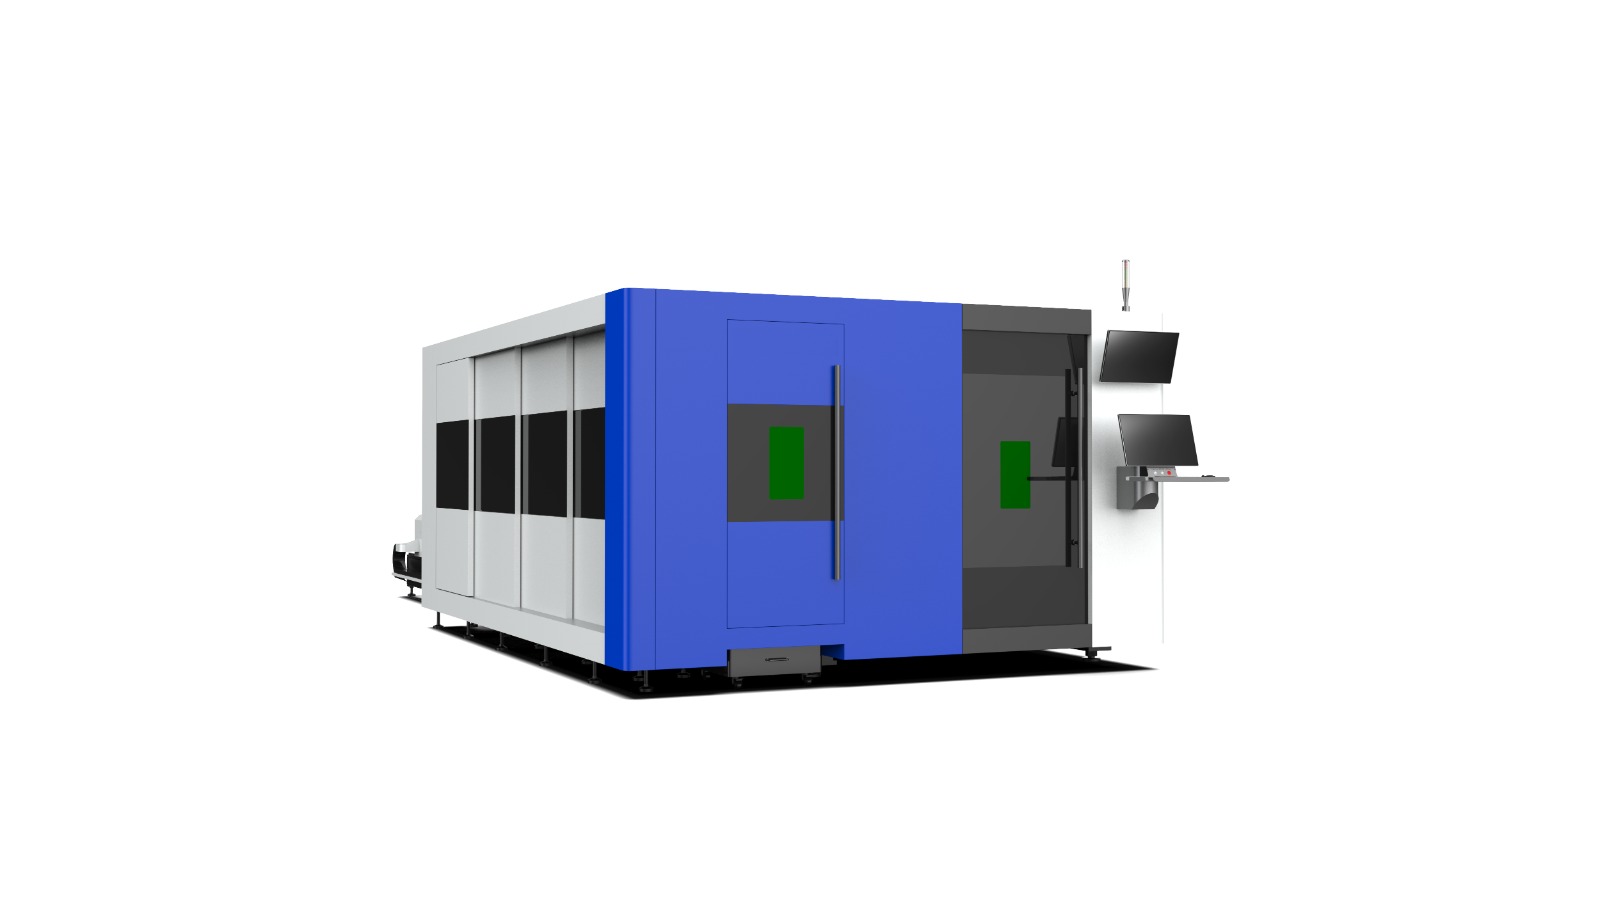
Při výběru ideálního řešení je nutné posuzovat čtyři provázané parametrické okruhy:
- Geometrie obrobku a typ stroje – stanovení, zda výroba vyžaduje zpracování plochých tabulí plechu, trubek a profilů, nebo kombinovaný provoz.
- Dimenzování rezonátoru – volba optického výkonu podle tloušťky a druhu děleného materiálu.
- Konfigurace procesního plynu – rozhodnutí mezi kyslíkem (O2), dusíkem (N2) nebo stlačeným vzduchem.
- Strojní dynamika a software – pevnost rámu, automatický autofokus a CAM nesting.
Určení typu stroje: Plošný laser, trubkový laser nebo kombinované řešení
Prvním krokem je stanovení geometrie zpracovávaného materiálu. Vláknové lasery pro plechy jsou určeny pro dělení plochých tabulí standardních rozměrů (30001500mm nebo 40002000mm). Klíčovým konstrukčním prvkem je automatický výměnný stůl, který umožňuje zakládat novou tabuli plechu a odebírat hotové výpalky v průběhu řezacího cyklu.
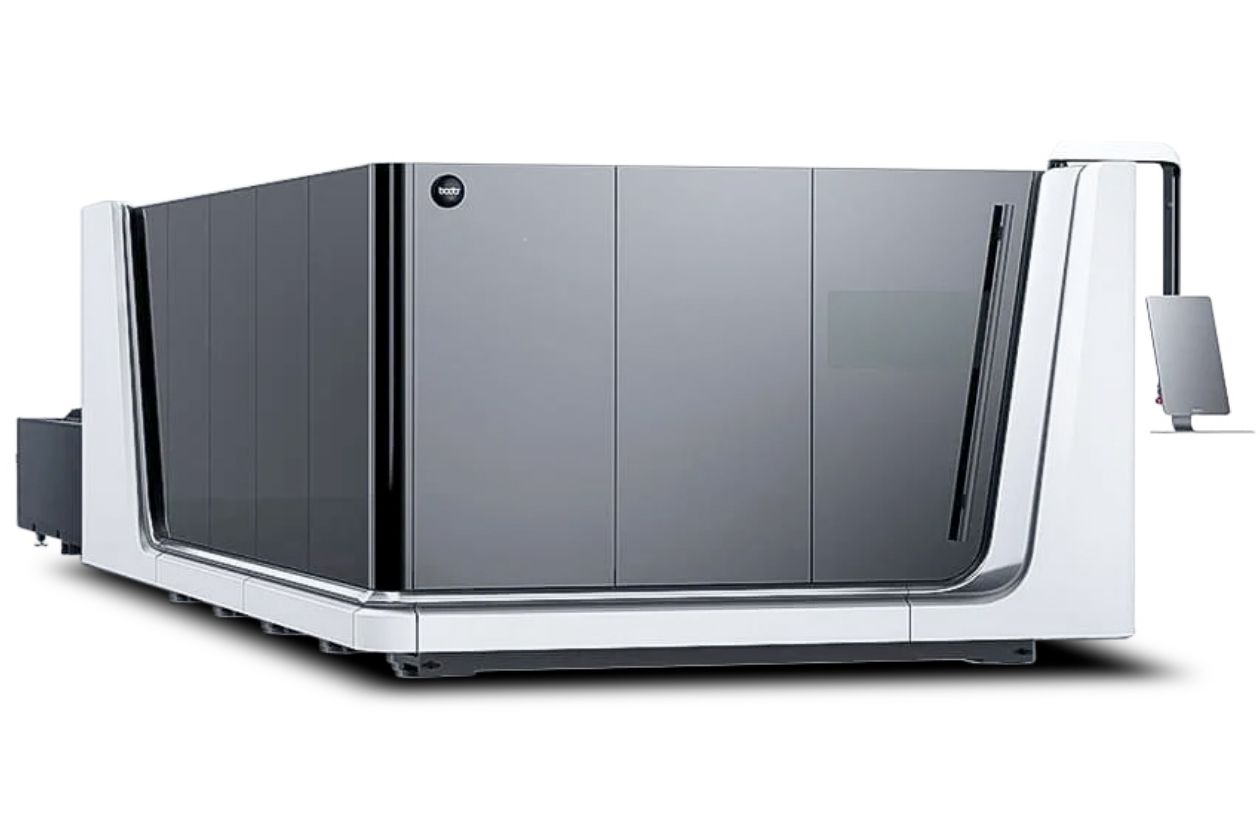
Pro provozy specializované na konstrukční kování, výrobu skříní a rámů představují optimální volbu vláknové lasery pro trubky a profily. Zařízení jako LT-6025GA nebo LT-6025EA z nabídky TVARtech jsou vybavena sklíčidly a automatickými zásobníky, což umožňuje vyřezávání složitých tvarových zámků a otvorů bez nutnosti následného vrtání a frézování. Pro univerzální zakázkovou výrobu nabízejí racionální kompromis kombinované vláknové lasery disponující plochým stulem i přídavným rotačním sklíčidlem.
Odstraňování koroze a nečistot: Kontinuální vs. Pulzní laser
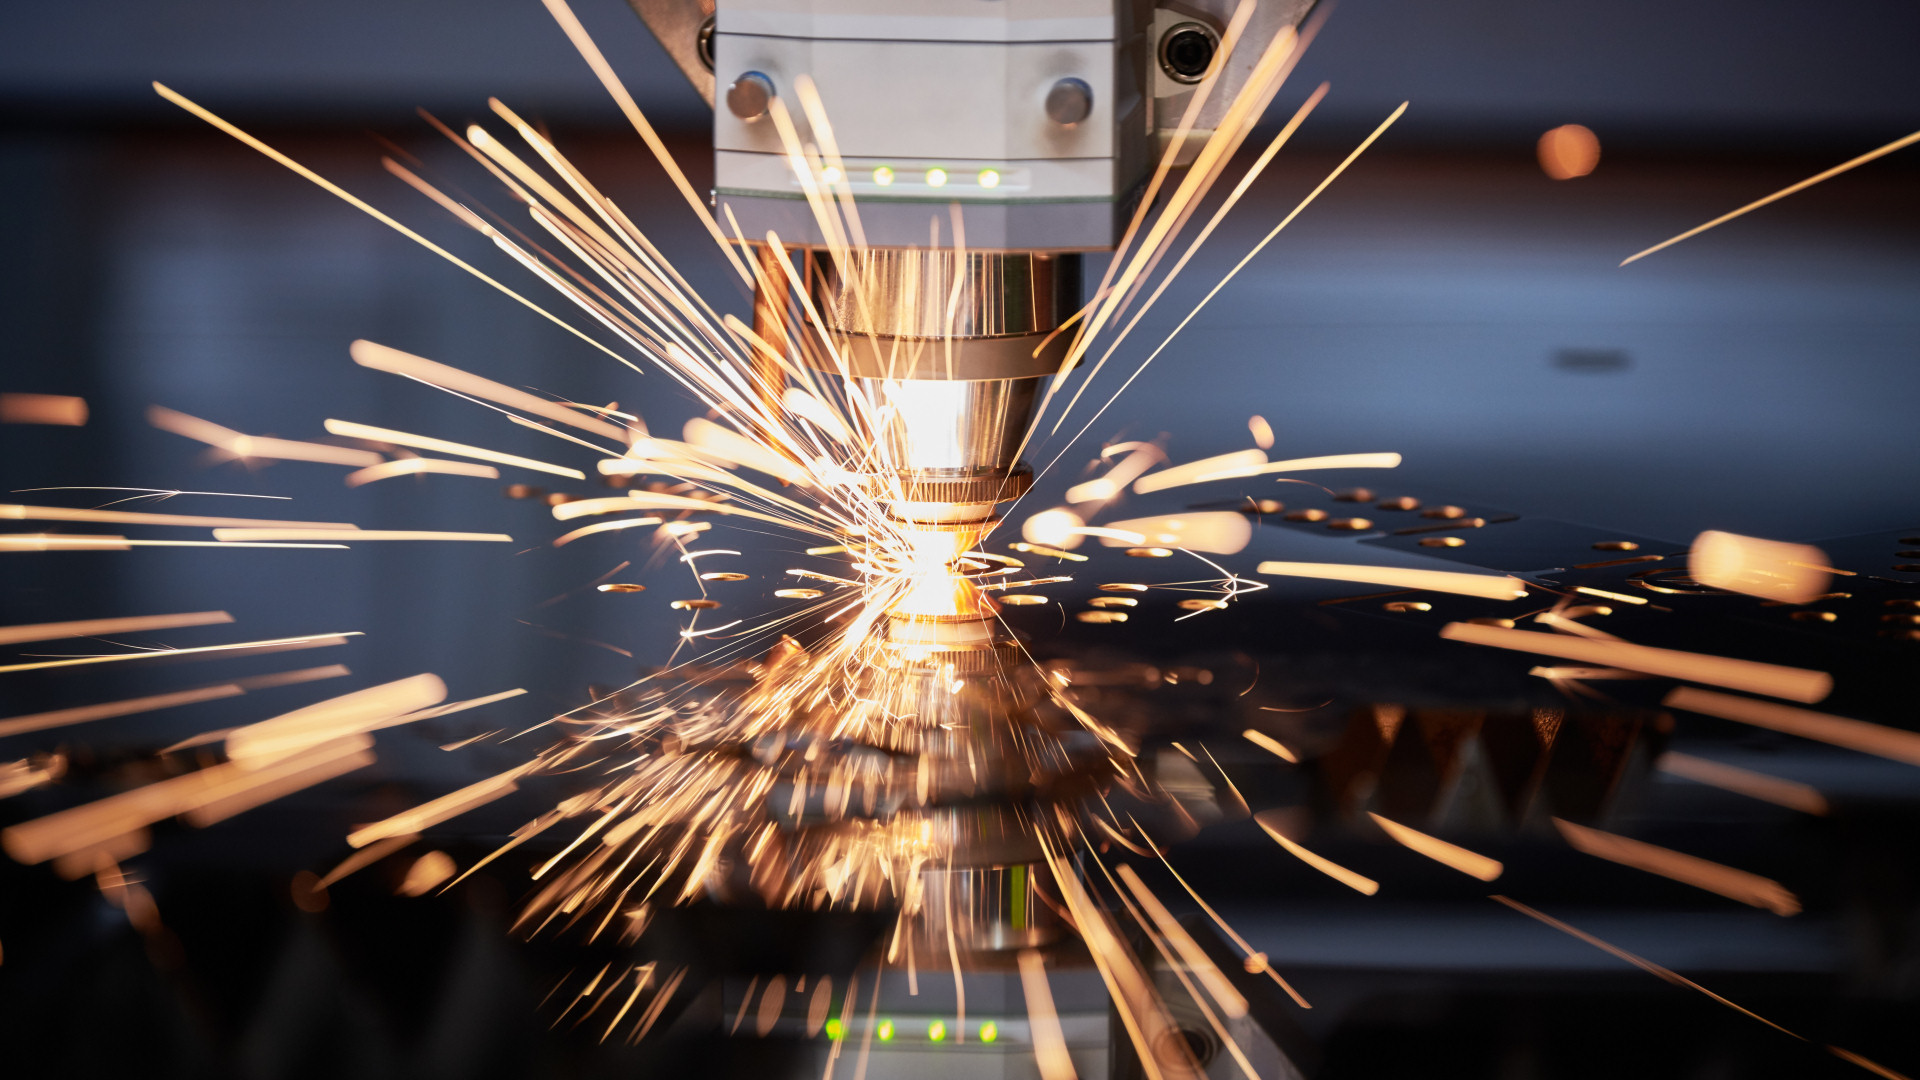
Optický výkon rezonátoru přímo určuje maximální tloušťku řezaného materiálu i dosažitelnou rychlost posuvu.
| Výkon zdroje (kW) | Uhlíková ocel (S235/S355) – Max. tloušťka | Nerezová ocel (AISI 304/316) – Max. tloušťka | Hliník a jeho slitiny – Max. tloušťka | Hlavní doména použití ve výrobě |
| 1,5 – 3 kW | do 16–20 mm | do 6–8 mm | do 6 mm | Tenké plechy, kryty, vzduchotechnika, lehké zámečnictví |
| 4 – 6 kW | do 22–25 mm | do 12–16 mm | do 12–15 mm | Univerzální zakázková výroba, skříně, střední konstrukce |
| 8 – 12 kW | do 30–35 mm | do 20–25 mm | do 20–25 mm | Vysokorychlostní sériové dělení, silné konstrukční plechy |
| 15 kW a více | 40 mm a více | 30 mm a více | 30 mm a více | Extrémně silné materiály, těžký průmysl, mostní konstrukce |
Vliv volby řezného plynu
na kvalitu hran a ekonomiku
Procesní plyn vyfukuje roztavený kov z řezné spáry a chrání optiku hlavy.
- Kyslík (O2): Vyvolává exotermickou reakci uvolňující přídavné teplo, což umožňuje dělit silnou uhlíkovou ocel s nižším příkonem. Vzniká však zoxidovaná hrana, kterou je před lakováním či svařováním nutné odstranit.
- Dusík (N2): Zajišťuje čistě tavné dělení pod vysokým tlakem. Hrana nerezové oceli či hliníku zůstává čistá, lesklá a bez okují, takže výpálek směřuje ihned k ohýbání nebo svařování.
- Stlačený vzduch: Odolejovaný a vysušený vzduch představuje ekonomickou alternativu pro tenké plechy.
Konstrukční řešení a softwarová optimalizace
Tuhost svařovaného a žíhaného rámu tlumí rázy při zrychlení řezací hlavy až 1,5G. Z hlediska ekonomiky hraje klíčovou roli CAM software pro nesting (optimalizaci rozmístění dílů), který dosahuje využití materiálu na úrovni 85–90 %.
Chcete posoudit vhodný výkon laseru pro vaši výrobu?
Společnost TVARtech – stroje, s.r.o. zajišťuje kompletní poradenství, testovací řezy na vašich vzorcích i záruční a pozáruční servis. Contactujte naše obchodní oddělení na obchod@novestroje.cz nebo volejte +420 777 995 368.